要点速览
某高校实验室一台连续运行的氮气发生器噪声与振动明显变大,远程诊断为减震件老化叠加管路共振,带件上门更换减震与固定件后恢复正常。噪声与振动常是配件老化的早期信号,早处理能避免压缩机二次损伤。
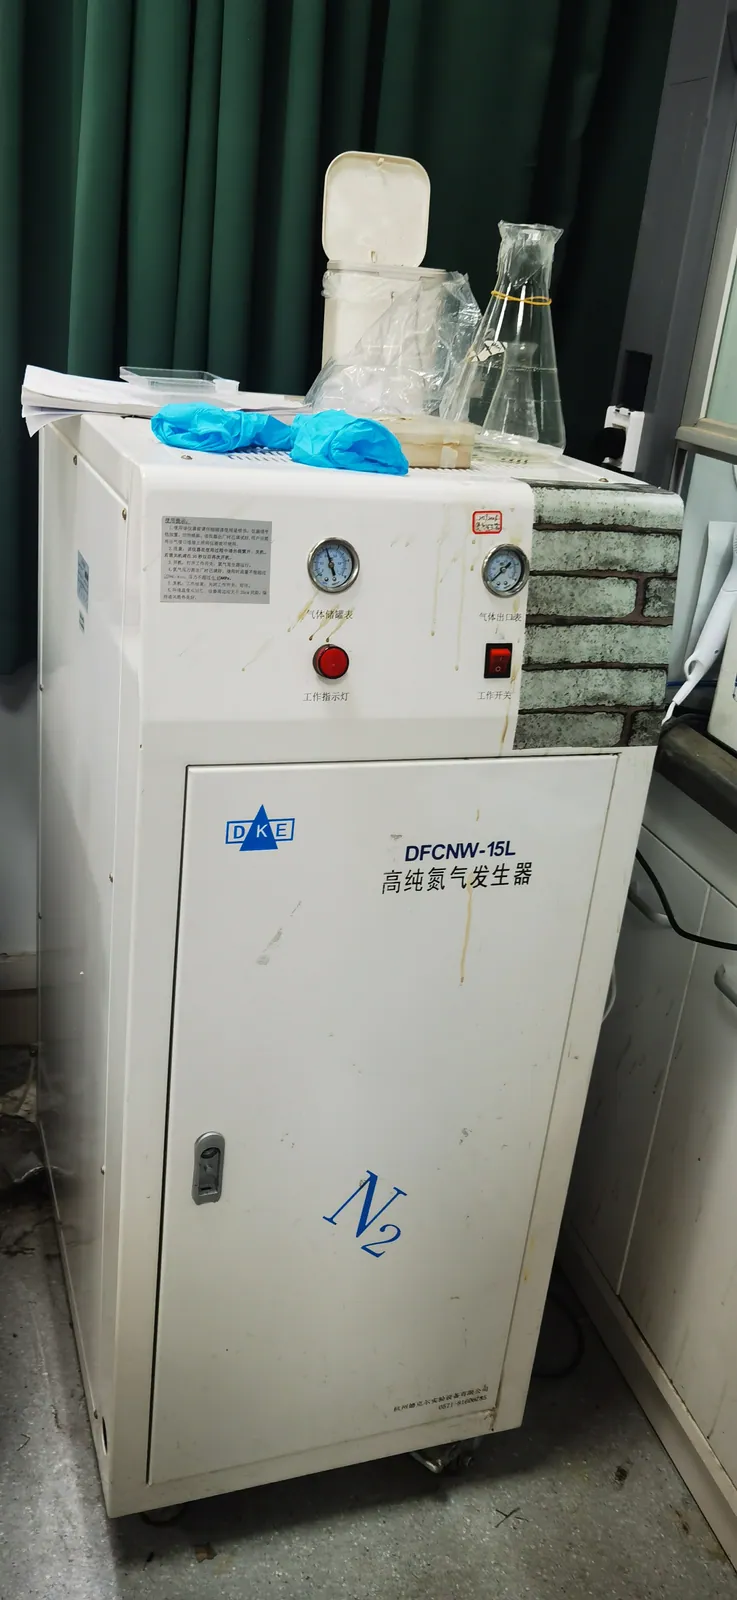
噪声和振动是氮气发生器最常见的「软故障」:不影响纯度读数,也不触发报警,但它是机械件老化的早期信号。下面这例来自某高校实验室,处理过程完整走了一遍远程诊断到带件上门的路径,值得同类用户参考。
设备与使用场景
该实验室一台氮气发生器安装在实验区相邻的辅助间内,主要为一台气相色谱仪提供载气辅助与尾吹用气,同时兼顾样品前处理设备的用气。设备长期处于连续运行状态,日常由实验人员做巡检,维护记录保存较完整。
故障现象
使用方反馈的现象可以归为三组:
- 设备运行噪声比过去明显变大,辅助间门外即可听到,且低频嗡鸣的成分增加;
- 设备外壳与相邻实验台面有可感知的振动,台面上放置的器皿偶有位移;
- 纯度与流量读数当时仍在合格范围内,未触发任何报警。
这三点组合起来,指向机械与安装环节,而不是气路指标问题。
处理过程
第一步是远程诊断。使用方按我们给出的清单提供了设备型号、运行小时数、近期读数与现场照片,并按指引做了两项简单确认:一是手动停机后重新启动,确认噪声是否与启动同步出现;二是用手轻触机身与管路,判断振动来源偏向机身还是管路。这两项信息把范围收窄到「前端气源与减震」方向,也确认了无需立即停机。
第二步是带件上门。工程师到场后按顺序排查:
- 确认设备供电与接地正常,排除电气类异响;
- 检查前端无油空压机的运行状态与固定情况,确认机脚减震件存在老化、变硬、压缩量不均的现象;
- 检查发生器本体底座减震垫与固定螺栓,发现部分减震垫已明显硬化、螺栓力矩不一致;
- 沿气路检查管路走向与固定,发现一段管路与设备外壳及墙面接触,运行时形成共振并放大噪声;
- 排查确认前端滤芯、干燥器与排水器状态正常,排除因气路阻力变化引起的负载上升。
第三步是处理。更换老化的减震件与固定件,按规格对标选配同尺寸、同硬度等级的减震垫,恢复各固定点力矩的一致性;对存在共振的管段重新固定并加装缓冲,避免管壁与外壳、墙体直接接触;处理完成后复紧全部连接并做气密性确认,随后试机。
修复结果
试机后,噪声与振动回到与该机型正常运行状态相当的水平,低频嗡鸣消失,台面可感知振动消除;设备纯度与流量读数保持原有水平,气密性确认无泄漏。使用方后续按我们建议把「噪声与振动」列入日常巡检项,作为机械件状态的观察窗口。
经验要点:噪声与振动不触发报警,但往往是减震件、固定件的早期信号。长期在振动超标状态下运行,会加速压缩机与管接头的疲劳损伤,后期维修成本远高于早期更换减震件。把「听声音、摸振动」写进巡检表,是很低成本的一道预防措施。
同类设备怎么避免重复出现?
一是减震件按运行状态而非单纯按小时评估,发现硬化、开裂、压缩量不均即安排更换;二是管路固定列入保养检查项,避免管壁与刚性结构接触形成共振;三是搬动设备或改造管路后重新确认固定与力矩;四是把噪声变化记录进维护台账,便于追溯。
需要评估自家设备的振动情况吗?
本立方专注氮气发生器的维护、改造与配件耗材供应,常驻服务能力覆盖重庆、合肥、天津、长春、苏州,其余地区支持远程诊断与带件上门,报修后 2 小时内响应。若设备出现噪声变大、振动增强的情况,可提供型号、运行小时数与现场影像,我们先远程判断是减震件、固定件还是前端气源的问题,再安排配件与上门。