要点速览
氮气发生器的噪声与振动多来自无油空压机、PSA 切换阀与高速气流,并通过刚性连接传入台面与管路。本文给出从声源、隔振、管路柔性连接到定期保养的 5 个治理抓手,并说明维护节点与异常判别要点。
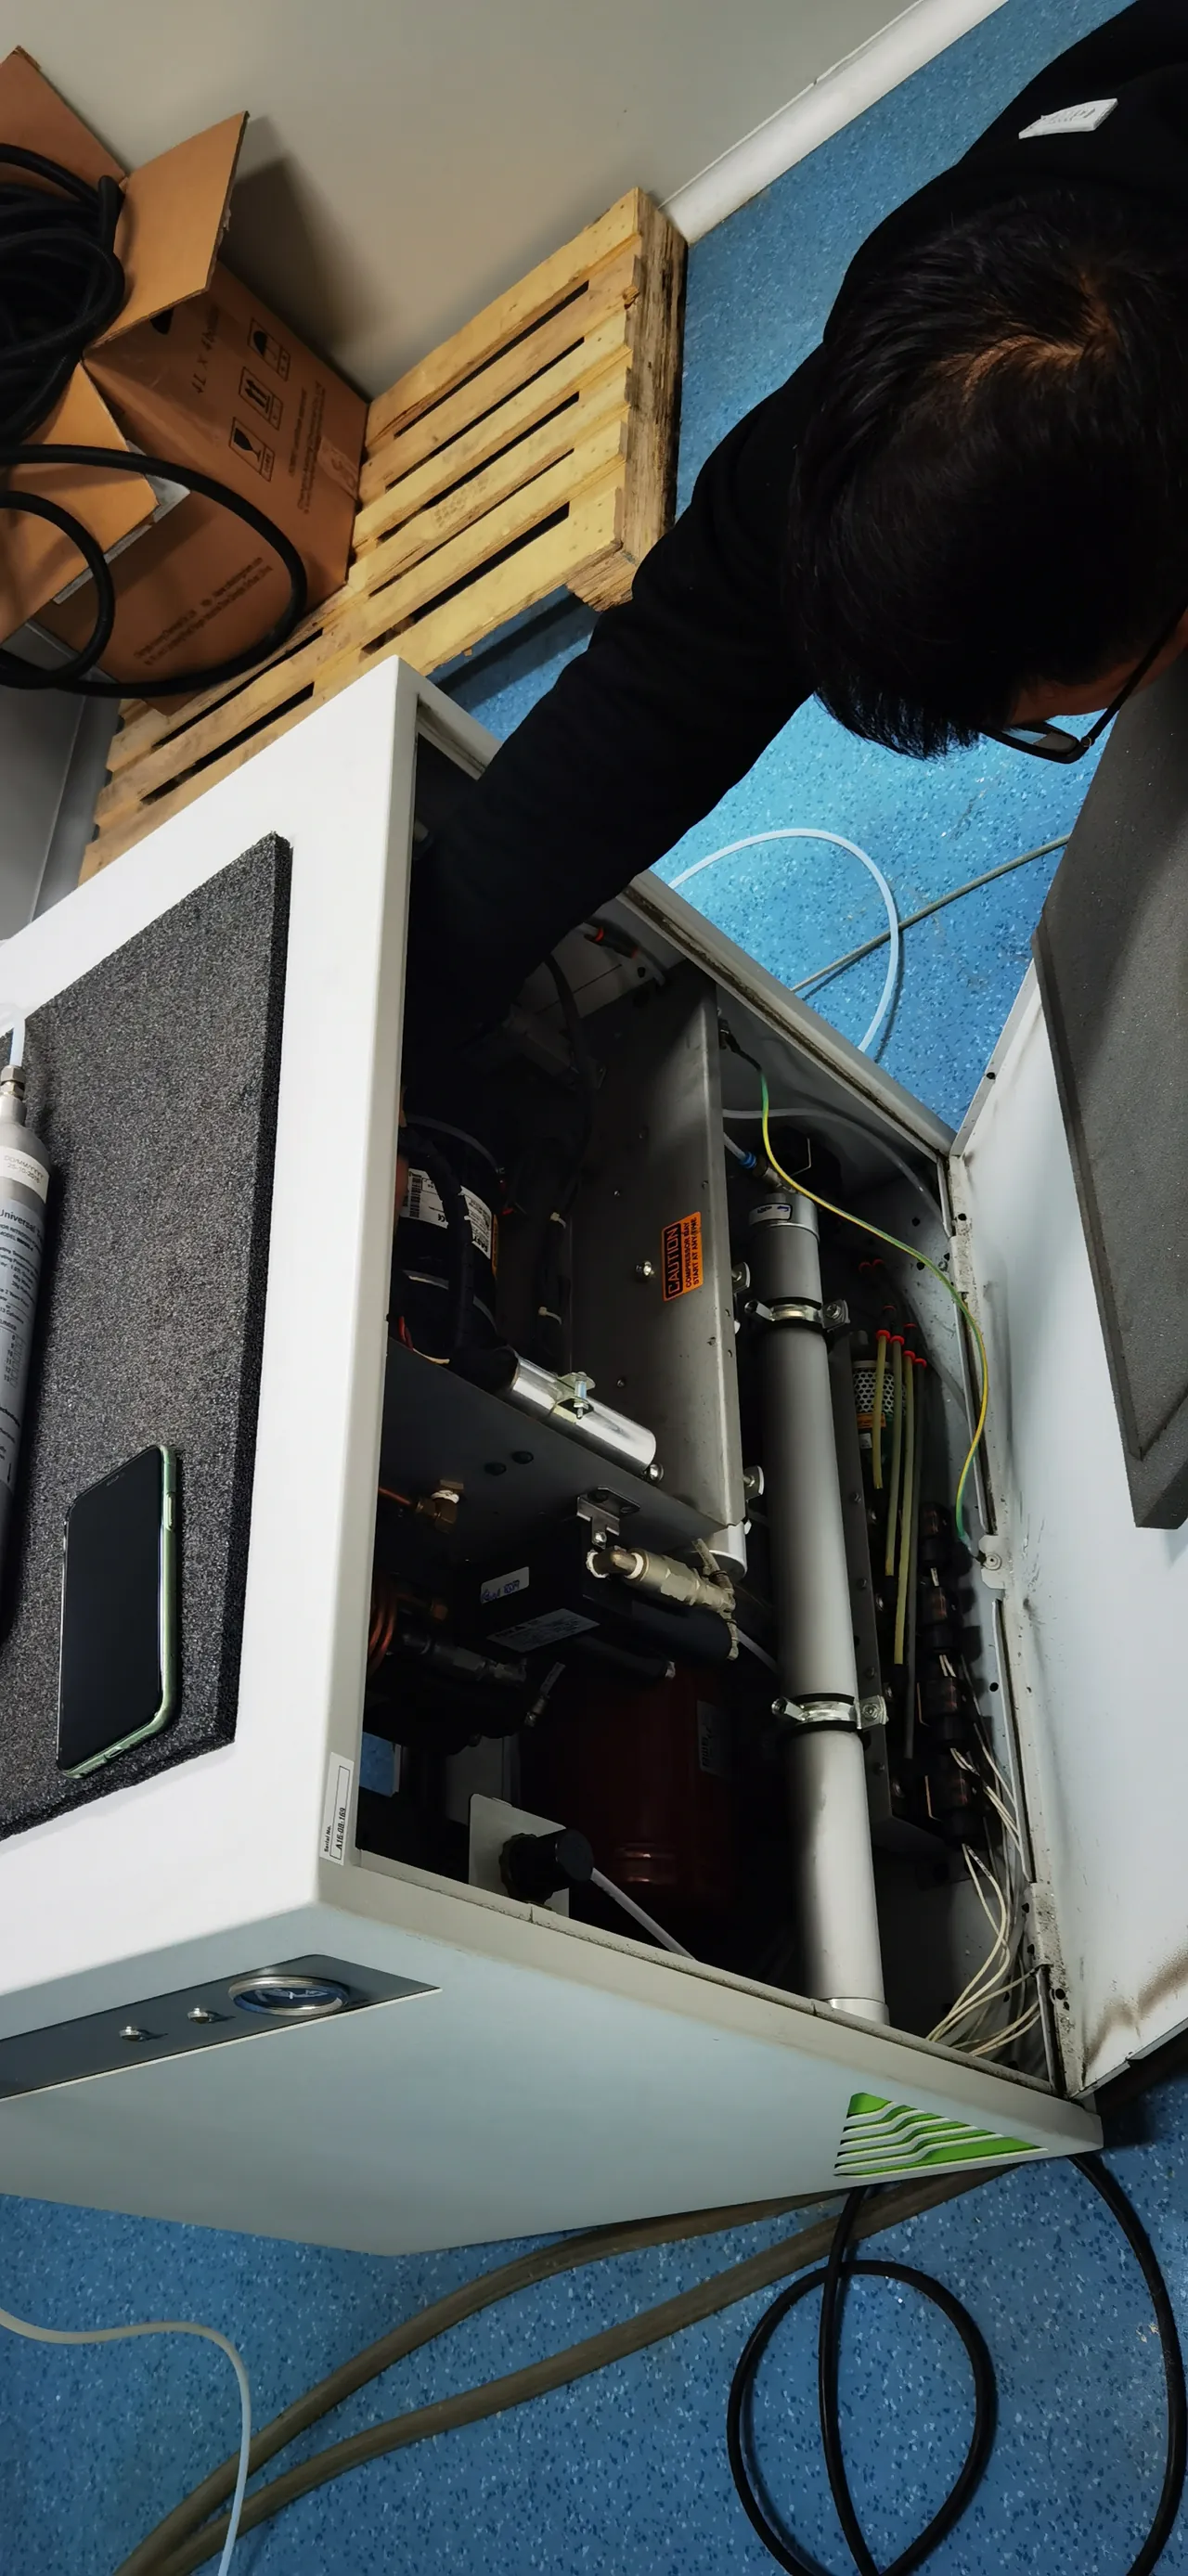
很多实验室把氮气发生器放在实验区或办公走廊附近,运行时的噪声与振动会逐渐变成日常干扰。问题通常不难定位:声源相对集中,治理路径也清晰。下面从成因到措施逐一拆解。
一、噪声与振动从哪来
主要声源有三个:一是无油涡旋或活塞式空压机本身的机械运转噪声与振动,这是最大头;二是 PSA 系统的切换电磁阀在吸附塔交替时产生的动作冲击声;三是压缩空气在消音器、管路弯头处的高速流动声。振动则通过设备底脚与台面、设备与墙外管路的刚性连接向外传递,遇到松动的管卡还会被放大成共振。
二、排查步骤
- 先听声定位:空压机舱内异响、阀件啪嗒声、还是管路嗡嗡声,分别对应不同来源。
- 断电停机后轻推设备,确认是否因底脚悬空或减震垫失效而产生晃动。
- 沿供气管路逐段触摸,找出振动最明显的管段与松动管卡。
- 检查出口消音器是否堵塞——背压升高往往伴随噪声增大与产气效率下降。
- 对比运行小时,判断空压机是否到了保养周期。
三、5 个治理抓手
1. 隔振垫底。在设备底脚下加装橡胶减震垫或减震脚,让机身与台面柔性接触;较大机型建议单独设置减振基础,避免直接坐在实验台面上。
2. 管路柔性过渡。空压机出口、发生器与穿墙管路之间用金属软管或波纹管连接,切断振动向固定管网的传递路径。
3. 固定与支撑。沿墙供气管用管卡牢固固定,长直管段加装中间支撑,减少因气流激发的管路共振。
4. 阀件与消音器维护。PSA 切换阀磨损产生的异响要及时更换密封件或阀芯;出口消音器按运行小时清洁或更换,既降噪也保背压稳定。
5. 源头保养。空压机滤芯、机头按厂家手册周期保养,机器转得稳,噪声自然低。把保养写进运行小时台账,比等响了再修更省事。
四、维护节点(按运行小时)
- 空压机进气滤芯:按运行小时定期检查更换,环境多尘则缩短周期。
- 减震件与管卡:建议每年巡检一次,发现硬化、开裂、松动即处理。
- 消音器与阀组:结合年度保养一并检查,必要时更换。
噪声突然增大往往是故障前兆:切换阀磨损、空压机异响、管路松动都可能先以声音变化示警。出现明显异响请先停机排查,不要带病运行;同时避免把发生器布置在人员长期停留且对振动敏感的工位旁。
本立方面向全国实验室提供氮气发生器现场维护与改造,涵盖空压机保养、阀组密封件更换、管路减振与气密性复检。若你的设备噪声异常或振动明显,可联系服务热线 191-1301-3420(张工),由工程师带件上门处理。