要点速览
LNI Swissgas NG 系列(NitroGen)噪声与振动变大,多出在减振垫老化、固定卡箍松动、机箱或管路共振、气动阀冲击四处;先定位声源再分级处理,多数不必整机拆检。
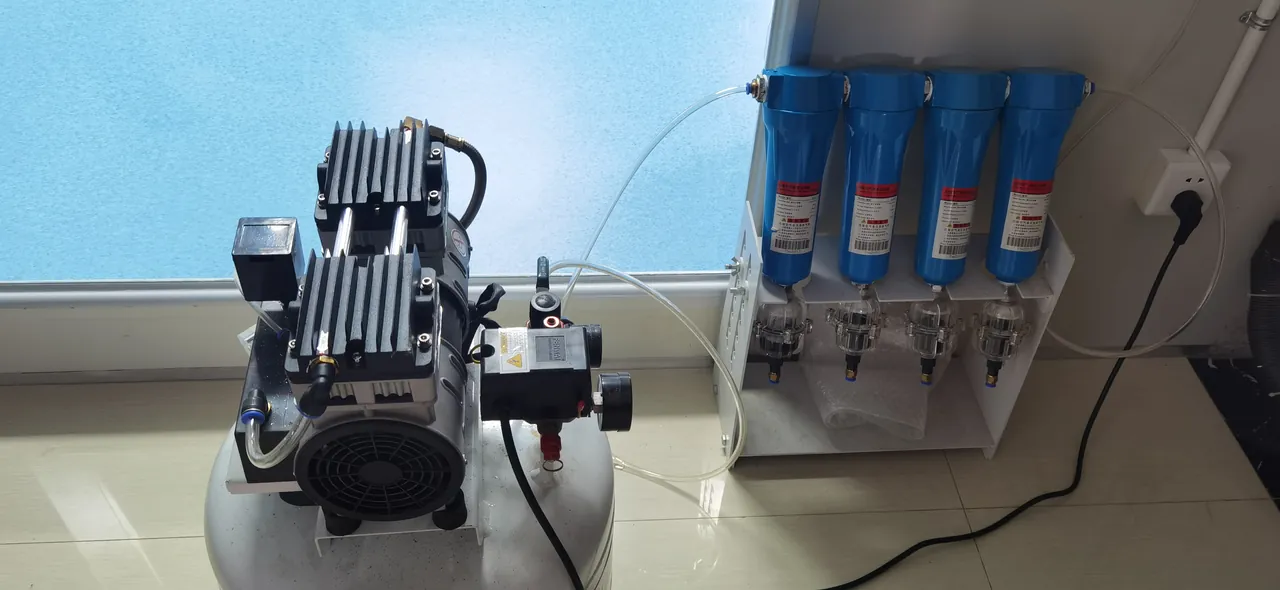
LNI Swissgas NG 系列(NitroGen)噪声与振动变大,多数不是主机突然损坏,而是减振垫老化、固定卡箍松动、机箱或管路共振、气动阀动作冲击等问题的累积结果。正确顺序是先定位声源、再分级处理,不要一上来就整机拆检。
噪声变大先从哪里入手定位?
先用听和摸把声源分三类:低频嗡鸣多来自空压机或风机单元,中频撞击声多来自气动阀换向,高频啸叫常见于风机与散热气道。据行业通识,运行小时越长的机器,机械类声源占比越高;新装或刚搬迁的机器则要优先查基础与固定件。现场可用长螺丝刀贴住机壳粗略听诊,区分声源在塔体、阀组还是压缩机侧。
氮气发生器噪声排查的第一步,是把声源归类到机械、阀组或风机,类别定了,处理方向才不会错。
振动来自机器内部还是管路固定?
手按机壳不同部位,振感随手按明显变化的多为机箱共振;振感集中在管路接头与阀门处的多为管路固定不良。不同技术路线的振动来源有差异:PSA 塔体存在周期性吸附切换,对管路柔性连接和固定点间距要求更高;膜分离一体机内部组件少,振动更多来自内置空压机与安装基础。具体结构以设备手册为准。
氮气发生器振动要先分清是机箱共振还是管路共振,前者查减振与固定,后者查卡箍与接头。
减振垫和固定卡箍多久检查一次?
减振垫是会老化的橡胶类件,建议纳入 2000 与 4000 运行小时节点的保养检查,看是否硬化、开裂或压扁失效。固定卡箍与支架螺栓在每次保养时随手紧固,搬迁或大修后必须重新核对。机房位于楼上或靠近通道时,振动还会经建筑结构传递,必要时复核机器与基础之间的减振措施。上述节点为本立方技术团队常规维护口径,具体以设备手册要求为准。
减振垫与固定件应当挂在固定运行小时节点上主动检查,而不是等噪声出现后才处理。
什么情况必须停机检修?
出现振动伴随金属摩擦声、机壳温度明显升高、气动阀不动作或迟滞、出口压力与纯度同时异常等情况,建议立即停机并联系专业服务。据现场经验,噪声与振动突然加大的机器,往往同期伴随耗材消耗加快,这是机械问题影响气路状态的连带信号,继续带病运行容易把小问题拖成大修。
噪声与振动若伴随摩擦声、温升或纯度压力异常,就应当停机检修,而不是继续观察使用。
注意:处理前务必切断气源与电源并按手册要求泄压,带压状态下的管路与塔体不得拆检;涉及压缩机、风机内部件时,建议交由具备经验的技术人员处理,避免拆装不当造成密封或间隙问题。
FAQ:远程能判断噪声振动的成因吗?
可以完成初筛。通过视频观察机箱与管路固定情况、听取现场录音、核对运行小时与报警记录,多数能把范围收敛到减振、固定、阀组或风机四类中的一类,再决定是否需要带件上门。本立方技术团队报修后 2 小时内响应,远程判读阶段不产生上门费用。
FAQ:换了减振垫振动还在,可能是什么原因?
常见有三类:机箱内部组件松动或磨损未处理;管路固定点间距过大,气流脉动引发共振;安装基础不平或强度不足。建议按机箱、管路、基础的顺序逐项复查,多数能在不复位主机的情况下解决,不必一次性更换整套减振件。
成都本立方科技有限公司是专注氮气发生器的全国技术服务商,为 LNI Swissgas NG 系列提供维护保养、故障维修与配件耗材供应。设备异常可拨打 191-1301-3420(张工)咨询,总部位于四川省成都市锦江区北新街 58 号。